-

+86-13404286222
-


Fråga nu
+86-13404286222
Fråga nu
Svaret är inte en väg som passar alla. För tung utrustning ger smidda delar det bästa förhållandet mellan styrka och kostnad för högcykelutmattning och stötbelastade komponenter; gjutna delar vinner när geometrin är komplex eller verktygskostnaden kan skrivas av över en tillräcklig volym; svetsade konstruktioner blir det enda ekonomiska alternativet för överdimensionerade enheter och underhållsdelar med låg volym. Urvalskriteriet är inte enbart material utan kombinationen av geometri, belastningsspektrum och batchstorlek.
Styrka-till-kostnadsförhållande betyder i detta sammanhang den funktionella mekaniska prestanda som uppnås per enhet av total tillverkningskostnad, inklusive material, verktyg, bearbetning, inspektion och transport.
Jämförelsen på verkstadsgolvet börjar med tre siffror: utmattningsuthållighet, delkostnad och designfrihet. Ingen enskild rutt vinner alla tre. Smide leder till utmattningshållfasthet men medför högre verktygs- och bearbetningskostnader. Gjutning erbjuder den största geometriska friheten och det lägsta styckepriset i volym, men dess utmattningsuthållighet är vanligtvis lägre. Svetsning sitter emellan, kan bygga delar för stora för en enda smide eller gjutning, men det introducerar en svetszon som kan begränsa livslängden.
| Attribut | Smidd | Cast | Svetsad tillverkning |
| Relativ utmattningsstyrka | Hög | Baslinje | Medium |
| Relativ delkostnad | Högest | Lägst | Medium |
| Mest ekonomiska batch | 10-100 stycken | 500 stycken | 1-10 stycken |
| Materialutbyte | 60-75 % | 85-90 % | 80-85 % |
Tabellen är en utgångspunkt. Det verkliga beslutet involverar alltid lastspektrum och batchstorlek. Ett 5-tons gjutet hus kan smidas, men verktygskostnaden skulle vara absurd om inte volymen är mycket hög. Det är därför som förhållandet mellan styrka och kostnad utvärderas per del, inte per material.
För en oljefältsutblåsningsskyddskropp, säkerhetskritisk konstruktion med högtrycksinneslutning, specificeras ofta en smidd kropp även när en gjuten kropp skulle vara billigare. Den inneboende risken för defekter av gjutgods, särskilt små hålrum som kan växa under tryck, gör smide till den föredragna vägen för tryckinnehållande utrustning.
Smide är den mest ekonomiska vägen när delen måste överleva upprepade belastningar, stötbelastningar eller hög böjbelastning. Den slutna formsmideprocessen riktar in kornflödet med delens kontur, vilket ger en högre utmattningsgräns än samma legering i gjuten form.
För en 40CrNiMo stålväxel visar industrierfarenhet vanligtvis en utmattningsgräns på 560-600 MPa i smidd och luftkylt tillstånd, jämfört med 430-470 MPa för samma legering när den gjuts och värmebehandlas. Denna förbättring på 25-30 % motiverar verktygskostnaden när detaljen genomgår miljontals belastningscykler.
Den materiella familjen är lika viktig som processen. Duplext rostfritt stål 2205 och nickellegeringar som Inconel 718 är vanligtvis smidda för sin kombination av styrka och korrosionsbeständighet i marina och petrokemiska tillämpningar.
 Smide och gjutning av komplexa metalldelar Valet mellan smide och gjutning beror på detaljens komplexitet och volym. Smide erbjuder styrka och kornflöde, medan gjutning ger nästan nettoformer med inre hålrum, vilket minskar bearbetnings- och verktygskostnaderna. Visa produkt →
Gjutning är ledaren mellan styrka och kostnad när detaljgeometrin är komplex, interna kaviteter krävs eller produktionsvolymen tillåter avskrivning av verktyg. Möjligheten att producera nästan-net-former är den enskilt största kostnadsdrivaren.
Ett stort kompressorcylinderhus, till exempel, gjuts nästan alltid eftersom ingen smidesprocess kan skapa den inre porten och ribborna utan omfattande bearbetning. En gjutning som börjar med 85-90 % materialutnyttjande minskar förbearbetningsvolymen med upp till 40 % jämfört med ett massivt smide.
Gjutna komponenter kräver disciplin i oförstörande testning. Krympporositet, gashålrum och segregation måste kontrolleras genom grinddesign och verifieras med magnetisk partikel- eller ultraljudsinspektion. Styrkan hos en gjuten del är bara lika bra som kvaliteten på gjutningen.
 Gjutning av kompressorhus för tunga applikationer Stora kompressorhus kräver robusta gjutgods som tål höga belastningar. Avancerade processer säkerställer strukturell stabilitet och säkerhet, vilket gör dem lämpliga för olika industrisektorer. Visa produkt →
Svetsning blir den bästa hållfastheten-till-kostnadsvägen när detaljen är för stor eller för komplex för att smidas eller gjutas i ett stycke, eller när satsstorleken är för liten för att motivera verktygsarbete. För en engångsreparation på en 10-tons vals, överträffar svetsning alla alternativ.
Svetsade tillverkningar gör att olika material kan kombineras, såsom låglegerat basstål med ett slitstarkt överdrag, eller ett gjutet nav förenat med en valsad platta. Svetszonen är dock den svagaste länken: en korrekt kvalificerad stumsvets i konstruktionsstål ger vanligtvis 80-90 % av basmaterialets styrka, så designen måste ta hänsyn till detta.
För tung utrustning är svetsade delar vanligtvis avspänningsavlastade innan slutbearbetningen. Detta är ett kritiskt produktionssteg hos Jiangyin Huanming Machinery Co., Ltd., där precisionssvarvning, borrning och slipning används för att uppnå slutliga toleranser på 8 mikron efter att svetsinducerad distorsion har tagits bort.
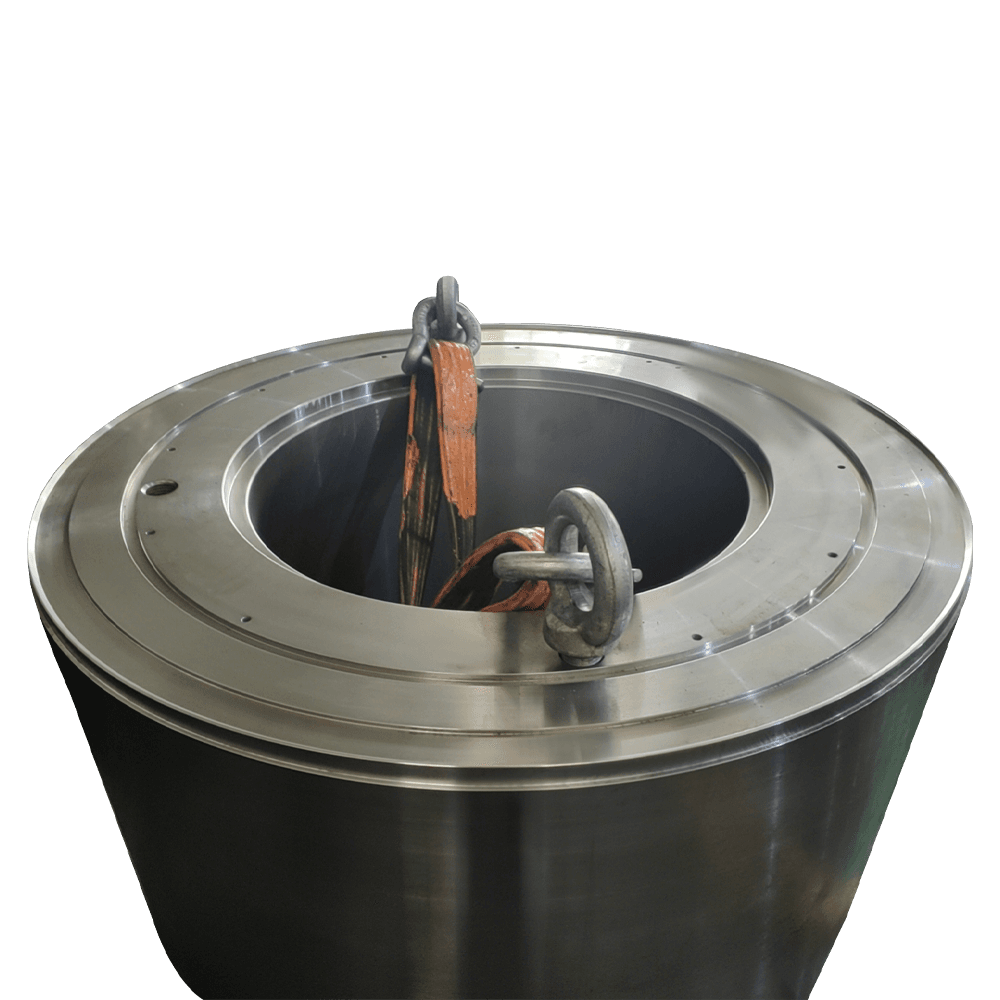 Hög-Speed Transmission Gears for Precision Power Transmission Dessa kugghjul är tillverkade av höghållfasta legeringar och precisionsbearbetade för att minimera buller och vibrationer. De säkerställer effektiv kraftöverföring i flyg-, bil- och anläggningsmaskiner. Visa produkt →
För att bestämma snabbt och försvarbart för din egen del, följ detta ramverk i fyra steg. Det har använts i inköpsrecensioner hos Jiangyin Huanming Machinery för metallurgiska komponenter, olja och gas samt vindkraftskomponenter.
För en höghastighetstransmissionsväxel med en 20 000 Nm-klassning och en årlig efterfrågan på 40 stycken är en sluten formsmide motiverad. För en gjuten pumpkropp med komplexa inre passager och en beställning på 1 000 delar är gjutning den klara vinnaren. För en huvudaxelfläns för vindkraft med en diameter som överstiger 2 meter och en kvantitet på 5 är en svetsad tillverkning av valsad plåt den enda vettiga vägen.
Hela beslutsprocessen finns dokumenterad i vår tekniska artikel om smide och gjutdelar . För en specifik delritning är den snabbaste vägen till kontakta deras ingenjörsteam med belastningsfallet och målvolymen.
Ingen enskild väg är bäst. Smidda delar vinner för hög cyklisk trötthet och slagbelastning. Gjutna delar vinner för komplex geometri och hög volym. Svetsade delar vinner för överdimensionerade applikationer med låg volym. Beslutet baseras på geometri, belastningsspektrum och batchstorlek.
Endast om delen inte är trötthetsdominerad. Gjutning kan minska kostnaden med 20-40% för en komplex form, men utmattningsgränsen kan sjunka med 25-30%. För säkerhetskritiska roterande delar kräver byte av rutten fullständig omkvalificering.
En högkvalitativ svets i låglegerat stål når i allmänhet 80-90 % av basmetallstyrkan. Smide i samma stål är isotropt och starkare i kornflödesriktningen. Svetsning är tillräcklig för statiska och lågfrekventa belastningar men kräver utmattningsanalys för cyklisk belastning.
Den enskilt viktigaste faktorn är batchstorlek, eftersom verktygskostnaden måste skrivas av. En smide kan kosta tio gånger så mycket som ett gjutmönster; en svetsad tillverkning behöver inga verktyg men kräver noggrann avspänning och inspektion.
 Nr 16 Dayuanli Road, Yunting Street, Jiangyin City, Jiangsu -provinsen, Kina
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Anpassade stora komponenter Mekaniska bearbetningstillverkare