-

+86-13404286222
-


Fråga nu
+86-13404286222
Fråga nu
En 4-tons kompressorcylinder med 0,04 mm håltolerans och ett installationsfönster på 11 veckor avslöjar en svag försörjningskedja på cirka tio minuter. Stora delar misslyckas sällan på ritningsstadiet. De misslyckas under den tredje återfixeringen, när datumet har skiftat och inget dokument bevisar var felet kom in i processen.
Den här guiden är en köpares arbetsmetod för att anskaffa stora komponentbearbetningstjänster för industriell utrustning: vad omfattningen egentligen omfattar, hur man läser ett maskinkuvert, vad ett kvalitetssystem måste bevisa på papper, och var veckorna mellan ritningssläpp och leverans faktiskt går.
Bearbetningstjänster för stora komponenter omfattar ytbearbetning och dimensionell certifiering av gjutna, smidda eller svetsade delar som väger cirka 500 kg till 20 ton som inte passar, eller kommer inte att hålla tolerans, på vanliga vertikala bearbetningscentra.
Vikten avgör vilken kran som ska bokas. Den bearbetade funktionen avgör vilken leverantör som kan citera, eftersom hålrundhet, flänsparallellitet och kuggprofil kräver olika verktygsmaskiner och olika inspektionsmetod.
| Komponentgrupp | Arbetsvikt | Kritiska maskinbearbetade funktioner | Inspektionsfokus |
| Kompressorcylindrar och cylinderkroppar | 1 till 5 t | Borrning, koncentricitet, tätande ytor | Borrningsmätning, CMM, penetrantprovning |
| Utblåsningsförhindrande kroppar | 2 till 8 t | Ramhålighet planhet, tätningshål | Ultraljudstestning, trycktestning |
| Vindkrafts huvudaxelflänsar | 3 till 12 ton | Bultcirkeldelning, flänsparallellitet | Ultraljudstestning, laserspårning |
| Ångturbintillbehör | 1 till 6 t | Journaldiametrar, bladspårprofiler | Magnetisk partikeltestning, rundhetskontroller |
| Rullar och universallagersäten | 0,5 till 8 t | Ytterdiameter cylindricitet, lager passar | Hårdhets- och grovhetsmätning |
| Växelstänger och transmissionsväxlar | 0,3 till 3 t | Tandprofil, kumulativ stigning | Kugghjulsmätning, magnetisk partikeltestning |
En stor kompressorcylinder visar varför sekvensen spelar roll. Gjutningen kyls ojämnt, så en kompetent verkstad grovborrar det, låter spänningarna sätta sig och avslutar sedan hålet på en maskin som bevarar samma datum genomgående.
 Gjutning av kompressorhustillverkare Stora kompressorer antar vanligtvis kraftiga strukturella konstruktioner, som kan motstå högintensiva belastningar och därför har en stark kontinuerlig driftkapacitet. Annons... Visa produkt →
Om en leverantör inte kan beskriva den grovbearbetade sekvensen i det första tekniska samtalet, citerar de en del som de inte har bearbetat tidigare, oavsett vad deras katalog hävdar.
Maskinkuvert diskvalificerar fler leverantörer än vad priset gör. En långslagsborrfräs, ett bord som är klassat för arbetsstyckets vikt och en kran som kan vända delen är inträdesbiljetten, inte skillnaden.
En kapabel verkstad kör en kombination av utrustning snarare än en heroisk maskin: horisontella bearbetningscentra, portalbearbetningscentra, CNC-borrfräsar, höghastighets CNC-svarvar och vertikala svarvfräscentra. Varje typ äger en egen familj av funktioner, och deras överlappning är det som håller ett jobb borta från den kritiska vägen.
De fem svaren skiljer butiker som har tolerans på flertonsdelar från butiker som bara äger en stor maskin. En leverantör som anger 8 mikrometers maskinnoggrannhet bör kunna förklara hur den figuren överlever tre operationer på samma arbetsstycke.
Materialkvalitet kan lägga till eller ta bort två veckors maskintid, eftersom värmebeständiga legeringar skär med en bråkdel av kolstålshastigheter och hårdnar i samma ögonblick som matningshastigheten tvekar.
| Material | Skärhastighet kontra 1045 stål | Huvudsaklig bearbetningsrisk | Typisk användning |
| Kolstål och segjärn | 100 procent | Prat på tunna partier | Cylinderkroppar, kompressorhus |
| Duplex rostfri 2205 | 40 till 50 procent | Arbeta härdning vid låg matning | Flänsar, hylsor, skaft |
| Inconel 718 (UNS N07718 / 2.4668) | 20 till 30 procent | Snabbt slitage på verktyg | Smide, bussningar, högtemperaturhylsor |
| Haynes 188 (UNS R30188 / GH5188) | 15 till 25 procent | Slipande koboltlegering, dålig spånbrytning | Plåt, remsa och stav för högtemperaturservice |
Dessa multiplikatorer är planeringssiffror, inte marknadsföringspåståenden. En butik som citerar Inconel 718 vid skärhastigheter i kolstål har antingen aldrig bearbetat den eller har för avsikt att förlora pengar på beställningen.
Specialkvaliteter kräver också en försörjningskedja bakom maskinen. Smide och bearbetade delar i Inconel 718, Haynes 188 och duplex 2205 bete sig annorlunda i framkant, och en leverantör bör kunna visa skärdata och tidigare jobbreferenser för varje kvalitet snarare än att behandla dem som en kategori.
 Smide Tillverkare av bearbetning av gjutdelar Smide och gjutning är båda viktiga metallbearbetningsmetoder i industrin, och de har omfattande tillämpningar. De har betydande skillnader när det gäller... Visa produkt →
Be om besiktning och testplan innan du frågar efter priset. ITP är det enda dokumentet som tilldelar ansvar för varje dimension, och en leverantör som inte kan utfärda ett inom en dag kommer inte heller att utfärda ett under schemapress.
Ett fungerande system för stora delar inkluderar magnetiska partikel- och ultraljudstestning, hårdhetstestning, ytjämnhetsmätning och kalibrerade mikrometrar och skjutmått hålls enligt ett dokumenterat kalibreringsschema. Utbildade heltidsinspektörer är viktigare än instrumentlistan, eftersom flertonsdelar kontrolleras vid scenpunkter snarare än bara i slutet.
Referensprojekt förkortar utvärderingen. Leverantörer som levererar till etablerade utrustningstillverkare som DANIELI, KOBELCO, ANDRITZ och ROSS har redan klarat revisioner som de flesta köpare inte kan återskapa under ett enda besök. Processdisciplinen bakom högprecisionsbearbetning av stora komponenter är också en rättvis checklista att jämföra med en leverantörs egen skriftliga procedur.
Säkerhetskritiska delar höjer ribban igen. En utblåsningsskyddskropp inspekteras med ultraljudstestning och trycktestas före leverans, och pappersarbetet följer med delen.
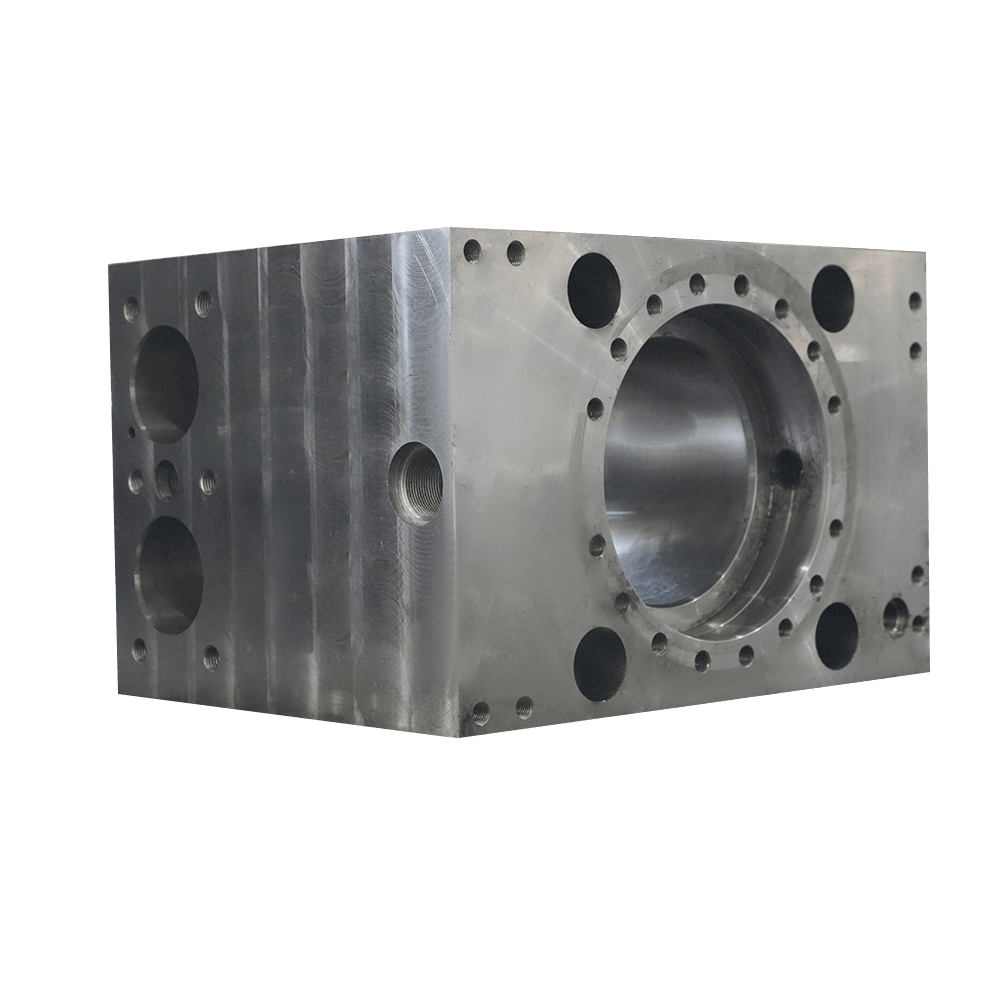 Oljekällans utblåsningsskydd Tillverkare Oljekällans utblåsningsskydd Se mer Visa produkt →
En bearbetad komponent på 3 till 5 ton behöver normalt 14 till 18 veckor från det att den släpps till leverans, och gjutning eller smide förbrukar den största enskilda andelen av den tiden.
Att jaga maskinverkstaden räddar sällan ett schema, eftersom grov bearbetning väntar på stressavlastning och efterbehandling väntar på att det grova skäret släpper den återstående distorsionen. Dokumentation, NDT och packning kan köras parallellt med det sista passet, och den överlappningen är där en eller två veckor är realistiskt återhämtningsbara.
Den avgörande frågan är inte vem som kan hitta en maskin, utan vem som undertecknar dimensionsrapporten när en borrning har slut på tolerans.
Enskild källas ansvarighet är det praktiska argumentet. När den tomma och den färdiga delen kommer från samma organisation har en avvikelse en ägare istället för tre, och den korrigerande åtgärden landar på processen snarare än på kontraktet. Mellanhänder fungerar fortfarande bra för standarddelar med stängda specifikationer och generösa toleranser.
Planera på 14 till 18 veckor från släppningen av en komponent på 3 till 5 ton. Gjutning eller smide tar cirka 5 till 6 veckor, efterbehandling 3 till 4 veckor och inspektion med dokumentation cirka 1 vecka. Nya mönster lägger till 2 till 3 veckor.
Maskinnoggrannhet på cirka 8 mikrometer kan uppnås på ett väl underhållet borr- eller portalcentrum, men deltolerans beror på antal installationer och termisk kontroll. Realistiska färdiga toleranser för hål och lagerpassningar på flertonsdelar sitter i 0,02 till 0,05 mm bandet när delen stannar inom en referenskedja.
Alla nickel-, kobolt- eller duplexkvaliteter. Inconel 718 (UNS N07718), Haynes 188 (UNS R30188) och duplex rostfritt 2205 skär vid 15 till 50 procent av kolstålshastigheterna och härdar snabbt. Be om skärdata och en tidigare jobbreferens i samma lönegrad.
Hållpunkter, en instrumentlista med kalibreringsstatus, acceptanskriterier per ritning, NDT-metoder och täckning, materialspårbarhet efter värmenummer och namnet på den person som undertecknar det slutgiltiga släppet.
 Nr 16 Dayuanli Road, Yunting Street, Jiangyin City, Jiangsu -provinsen, Kina
 +86-13404286222 / +86-13404286222
 +86-510-86668678

Copyright © Jiangyin Huanming Machinery Co., Ltd. All Rights Reserved.Anpassade stora komponenter Mekaniska bearbetningstillverkare